
随着数控旋压工艺不断的发展,数控旋压这项工艺逐渐被越来越多的人了解和应用。在加工产品的领域上,数控旋压和数控车削、冲压拉伸有很多共同的部分。因此,市场上也出现了一些对于数控旋压产品认识和应用的误区,一般说来,主要有以下几种。一、旋压产品的加工精度。数控旋压产品虽然是由数控系统控制旋压轮挤压成型的,但是旋压成形的产品精度并不是很接近大众所认识的数控车床的精度。因为材料的应力反弹性能会影响产品的精度,因此,旋压产品的精度要比车加工产品的精度要稍低一些。二、制造成本。数控旋压的模具成本比冲压拉伸的制造周期更短,调整模具更方便。数控旋压在批量生产的主要优势有:生产工艺灵活、可加工形状更为复杂的回转体零件、加工的金属材料更厚和尺寸更大,在中小型批量生产中优势明显。三、成形能力。数控旋压的成型能力比手工旋压、冲压和拉伸更有优势。手工旋压受人的力量局限,当材料达到一定的厚度,人的力量便无法克服材料所需的塑性变形力对金属进行挤压变形。数控旋压对厚度较大的金属优势明显。对比冲压和拉伸,冲压和拉伸在缩口变径,锥度拉伸等并没有数控旋压工艺优势明显,在同等的条件下,数控旋压的拉伸高度会比冲压和拉伸的高度要高。 上海尚晞数控有限公司管型旋压加工。上海周边航空航天旋压加工
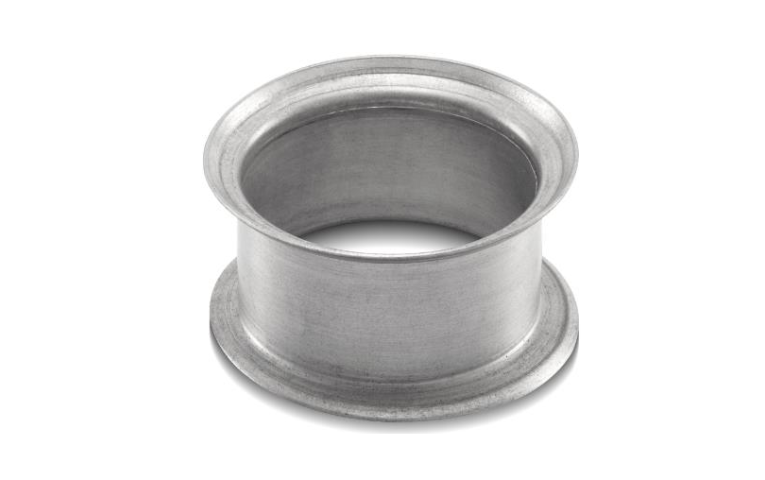
在金属旋压加工中,比较常见的材料有不锈钢、铝合金、黄铜、镁合金等金属,这类金属的共同特点是金属的硬度不高,变形力小,金属可塑性高。然而,这些材料无法满足所有的市场需求,例如航空航天制造领域就对钛合金、高温合金等材料的需求很大,而这些材料都因为硬度高、回弹性高等原因被列入难加工材料。 相比传统的锻造机加成型,强力旋压能让产品的壁厚更薄,重量更轻,达到整体轻量化要求。对于钛合金、高温合金等难加工材料,高温+强力旋压是个不错的组合。不过,不同的材料有不同的特性,采用高温强力旋压时,也要结合材料的特性探索匹配的工艺方案,对旋压温度、旋压后材料的性能等参数进行测定,为同一类材料的加工积累经验,为后期的高温旋压加工提供依据。
上海周边航空航天旋压加工数控旋压机旋压加工产品成型工艺。
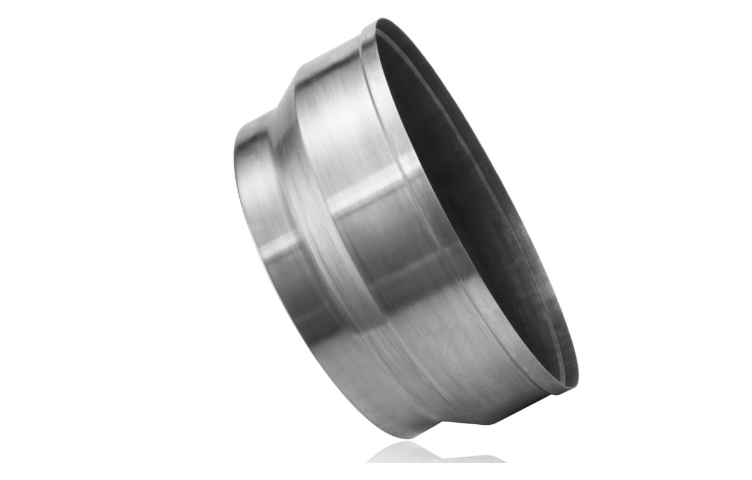
旋压加工工艺:旋压是一种特殊的成形方法。用旋压方法可以完成各种形状旋转体的拉深、翻边、缩口、胀形和卷边等工艺。由于旋压加工进入人们的视野比较晚,说句夸张点话,起码有80%的机械人都没见过这种工艺。什么是旋压?旋压是将平板或空心坯料固定在旋压机的模具上,加工过程中,坯料靠在一个三维模芯上成形,由主轴带动坯料与模芯旋转,然后用旋轮对旋转的坯料施加压力。由于旋压机的主轴的回转运动及工具的纵、横向进给运动,这一局部塑性变形便逐渐地扩展到整个坯料,从而获得各种形状的空心旋转体零件。金属旋压多用于成型开放形状的工件,也就是说,成型末端直径比其它部分直径都要大,这样可以使得旋压成形件从模芯上取下。如果需要闭式形状的工件,就需要把该工件分块旋压成型,再把各个部分焊接到一起形成所需形状。理想的旋压成形材料包括铝、铜、黄铜、青铜、银及软钢。进行旋压加工前要先对工件进行退火。如果加工过程中,工件要发生较大变形,在旋压结束前,可能需要进行两到三次的退火处理。金属旋压通常在电脑数控下进行,这也被称作数控旋压成型。
旋压是一种特殊的成形方法。用旋压方法可以完成各种形状旋转体的拉深、翻边、缩口、胀形和卷边等工艺。由于旋压加工进入人们的视野比较晚,说句夸张点话,起码有80%的机械人都没见过这种工艺。什么是旋压?旋压是将平板或空心坯料固定在旋压机的模具上,加工过程中,坯料靠在一个三维模芯上成形,由主轴带动坯料与模芯旋转,然后用旋轮对旋转的坯料施加压力。由于旋压机的主轴的回动及工具的纵、横向进给运动,这一局部塑性变形便逐渐地扩展到整个坯料,从而获得各种形状的空心旋转体零件。金属旋压多用于成型开放形状的工件,也就是说,成型末端直径比其它部分直径都要大,这样可以使得旋压成形件从模芯上取下。如果需要闭式形状的工件,就需要把该工件分块旋压成型,再把各个部分焊接到一起形成所需形状。理想的旋压成形材料包括铝、铜、黄铜、青铜、银及软钢。进行旋压加工前要先对工件进行退火。如果加工过程中,工件要发生较大变形,在旋压结束前,可能需要进行两到三次的退火处理。金属旋压通常在电脑数控下进行,这也被称作数控旋压成型。旋压加工的应用和特点旋压加工可制造各种轴对称旋转体零件,如扬声器、弹体、高压容器封头、铜锣。 上海尚晞数控五金旋压加工,数控旋压成型工艺。
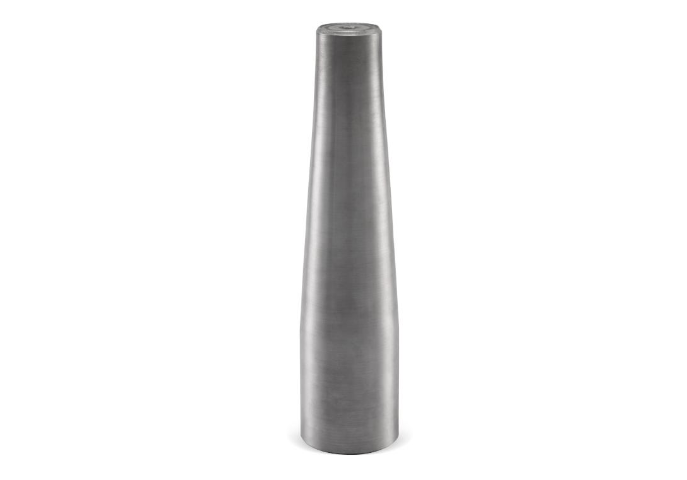
无缝气瓶主要用于呼吸气瓶、CNG气瓶、中大型高压气体运输气瓶等领域,共有4种类型:钢制无缝气瓶、铝合金气瓶、复合材料钢内胆气瓶以及复合材料铝内胆气瓶。传统的生产方法为冲压瓶肩和瓶底,再与管坯或者卷焊瓶体焊接而成,不*制造序复杂、成本高,产品密封性及承压能力不理想。近年来,旋压工艺逐渐成为生产无缝气瓶的新工艺。采用旋压工艺生产气瓶不*可消除传统气瓶在生产中出现的焊缝不连续、强度降低、脆裂和拉应力集中等缺陷,气瓶的气密性和耐压性能有了大幅提高。按照加工工艺,气瓶的旋压加工可分为两种:正向旋压(正旋)和反向旋压(反旋)。正旋指材料的流动方向与旋轮的进给方向一致,反旋指材料的流动方向与旋轮的进给方向相反。如果所需的气瓶形状为开口端直径很小,或者缩颈量过大,亦或是将其封闭,则须采用无芯模的缩径旋压方法进行加工。缩径旋压,是一种用于薄壁空心回转零件成形的金属加工方法,实际加工过程为把一筒形空心零件加热到金属强度、塑性时的温度,通过旋轮的不断摆动使管端慢慢收缩,经过多次旋压直至完全成形。如上图所示的气瓶收口,其加工过程为将管形毛坯放在空心主轴中,需成形的管端伸出,并由液压夹紧装置夹紧,并通过旋轮架选装。上海尚晞数控旋压件加工,质量上乘,价格合理。上海周边航空航天旋压加工
上海尚晞数控供应旋压件加工,热旋压成型。上海周边航空航天旋压加工
多年来,旋压加工的材料大多是低碳钢、不锈钢、铝及其合金等有色金属。这些金属的硬度不高,变形力小,金属可塑性高。然而,是这些材料无法满足所有的市场需求,例如航空航天业领域,对钛合金、高温合金等材料的需求增大,而这些材料都属于难加工材料。这要怎么进行旋压加工呢?上海尚晞数控为您解析:1、钛合金旋压加工钛合金是一种轻量化材料,但它常温塑性较差、变形抗力大,在室温条件下进行强力旋压加工极为困难。经过多次技术改进,技术人员发现热旋压可以克服钛合金在常温下变形抗力巨大、零件变形严重和材料加工硬化严重等问题,实现钛合金薄壁回转体零件的中小批量稳定生产。典型的应用实例是飞机发动机中的钛合金筒型、锥形及其他异性件。以往,这些部件都会采用卷筒焊接的方法成形,成品都有较大的壁厚。使用强力热旋压成形,不可用强度和耐热性能更好的材料,旋压加工的产品有着更小的壁厚,更轻的重量,还能避免母线焊缝带来的其他问题,提升了产品的耐用性和安全性。2、高温合金旋压加工高温合金大都是固溶强化镍基抗氧化合金,在900℃以下具有良好的塑性和中等的热强度,适宜制造在900℃以下长期工作的发动机主燃烧室、加力燃烧室零部件以及导向叶片等。 上海周边航空航天旋压加工
上海尚晞数控科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在上海市等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来上海尚晞数控科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
上海尚晞数控科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。